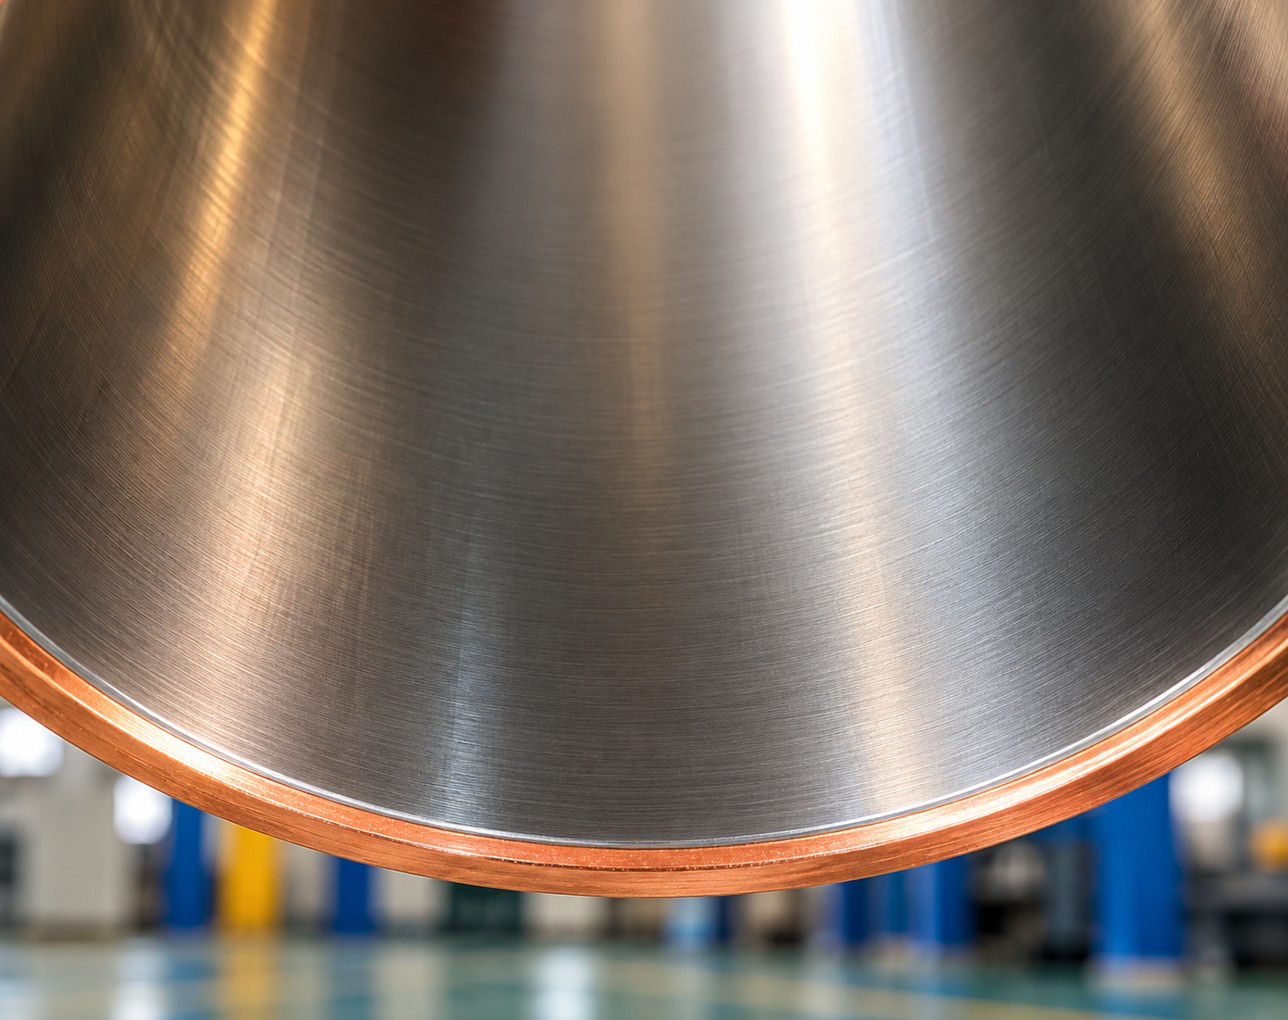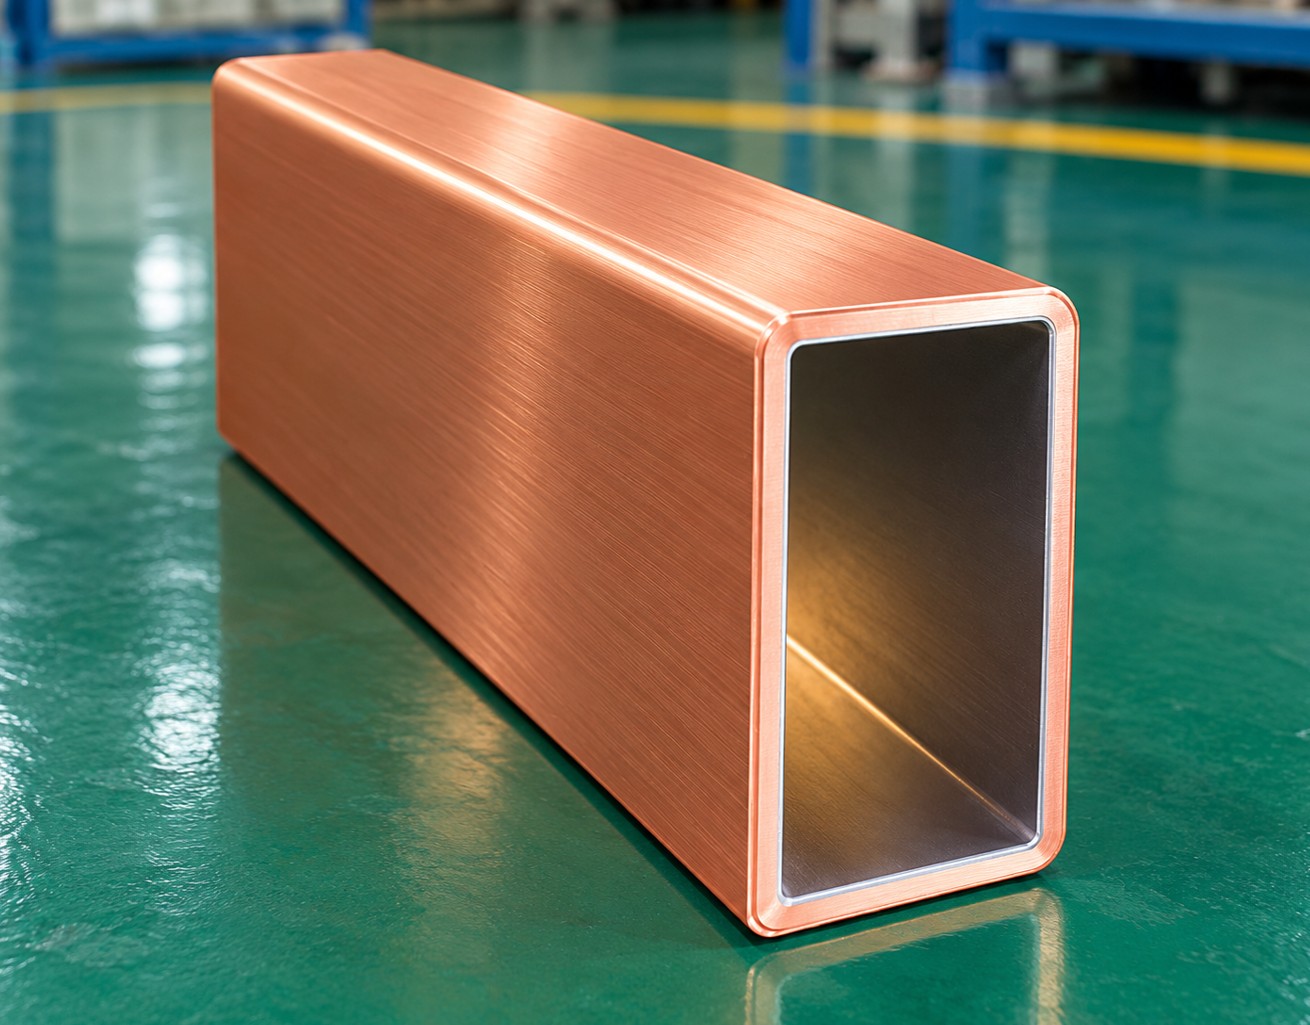
Schneidet man ein Kokillenrohr längs auf, sieht man, dass die Bohrung oben etwas größer ist als unten. Dieser Unterschied – die Konizität – wird in Bruchteilen eines Prozents pro Meter gemessen und entscheidet mehr über die Gießqualität als jedes andere Rohrmaß.
Flüssiger Stahl trifft am Gießspiegel auf das Kupfer und erstarrt zu einer dünnen Schale. Beim Abwärtswandern kühlt die Schale ab und zieht sich zusammen. Eine parallele Bohrung würde schon nach den ersten 100 mm einen Luftspalt bilden; der Wärmeübergang bricht ein, die Schale bleibt dünn und hält am Austritt womöglich den flüssigen Kern nicht. Deshalb verjüngt sich die Bohrung, um Kontakt zur schrumpfenden Schale zu halten. Bei zu viel Konizität wird die Schale gequetscht: Die Reibung steigt, Oszillationsmarken werden tiefer, die Ecken verschleißen.
Eine Gerade von oben bis zum Austritt, typisch 0,6–1,0 %/m. Günstig zu fertigen und zu messen. Ausreichend bei niedrigen Gießgeschwindigkeiten, wo die Schwindung über die Kokillenlänge etwa linear ist. Am Austritt zu stark, am Gießspiegel zu schwach – daher nicht für hohe Geschwindigkeiten.
Steile Konizität im oberen Drittel, wo die Schwindung am schnellsten ist, dann flacher bis zum Austritt. Die häufigste Auslegung bei Knüppelanlagen der letzten dreißig Jahre; sie erreicht den Großteil des Nutzens einer Kurve mit gerader Bearbeitung.
Drei, vier oder mehr gerade Segmente nähern die Schwindungskurve an. Jedes Segment wird in der Zeichnung mit Länge und Konizität angegeben. Eingesetzt bei schnelleren Anlagen und für peritektische Güten mit Knick in der Schwindungskurve.
Eine glatte Kurve aus dem Schwindungsmodell für eine bestimmte Geschwindigkeit und Stahlgüte. Der Spalt ist über die ganze Länge minimal – höchster Wärmestrom, gleichmäßigste Schale. Standard beim Hochgeschwindigkeits-Knüppelguss (über 3,5 m/min); erfordert CNC-Konturfräsen und eine KMG zur Prüfung. Auch Varianten mit konvexen Wänden gibt es.
| Parameter | Typisch |
|---|---|
| Gesamtkonizität, Knüppel | 0,6–1,2 %/m |
| Oberes Segment (Doppelkonizität) | 1,2–2,0 %/m über die ersten 250–300 mm |
| Unteres Segment | 0,4–0,7 %/m |
| Eckradius | R3–R12 mm; die Eckkonizität ist oft etwas größer |
Das sind Orientierungswerte. Die richtige Konizität kommt aus der OEM-Auslegung oder einer Schwindungsberechnung für Ihre Geschwindigkeit und Güten; wir verwenden nicht eine feste Konizität für jeden Auftrag.
Auf der KMG wird die Bohrung auf fünf oder mehr Ebenen entlang des Gießbogens angetastet; der Bericht nennt den Querschnitt je Ebene und die resultierende Konizität je Segment. In der Werkstatt dienen Lehrdorne oder eine Innenmessvorrichtung auf gekrümmter Bahn. Ein verschlissenes Rohr wird genauso gemessen: Ist der Austrittsquerschnitt um mehr als etwa 0,3 mm gewachsen, ist die Konizität verloren und das Rohr sollte nachbearbeitet oder ersetzt werden – egal, wie das Chrom aussieht.
Senden Sie entweder die OEM-Zeichnung, oder nennen Sie Art und Werte („Doppelkonizität, 1,6 %/m über 280 mm, dann 0,55 %/m“), oder geben Sie Geschwindigkeit, Querschnitt und Güten an und lassen Sie uns einen Vorschlag machen. Womit wir nicht arbeiten können, ist „Standardkonizität“.
Bis zu einem Punkt: Bei höherer Geschwindigkeit bleibt weniger Zeit zum Schrumpfen in der Kokille; die Konizität am Gießspiegel ist steiler, die Gesamtkonizität ähnlich.
Ja, durch Nachbearbeiten der Bohrung, sofern die Wand genug Reserve hat. Siehe unseren Beitrag zur Instandsetzung.
Für die Anlagen, die wir regelmäßig beliefern, ja; nennen Sie uns Hersteller und Typ.
Weitere Seiten: Kupferkokillenrohre · Technische Daten: Konizität · Wandstärke · Instandsetzung