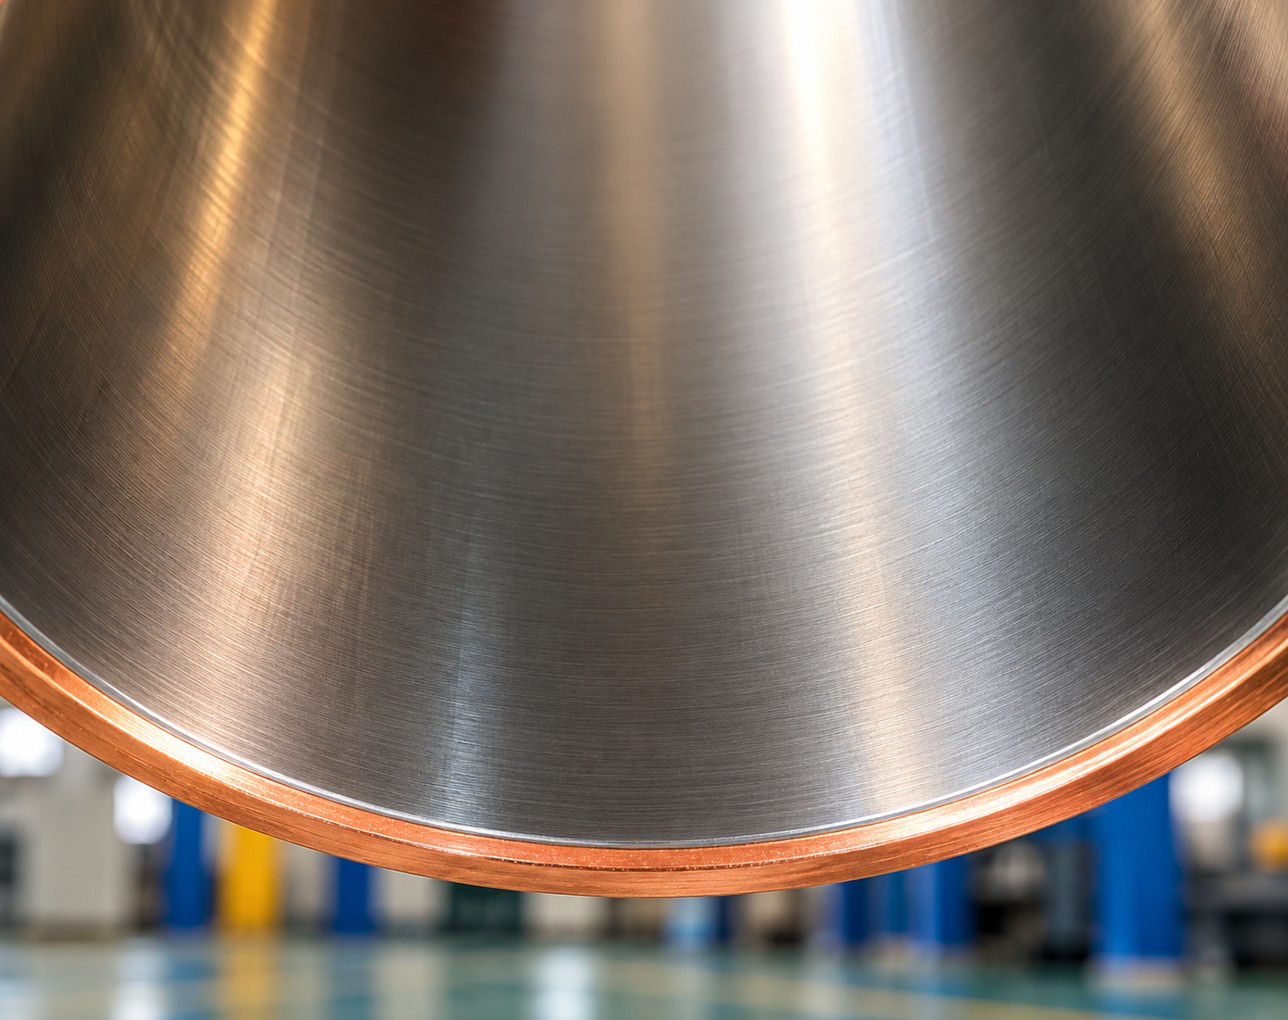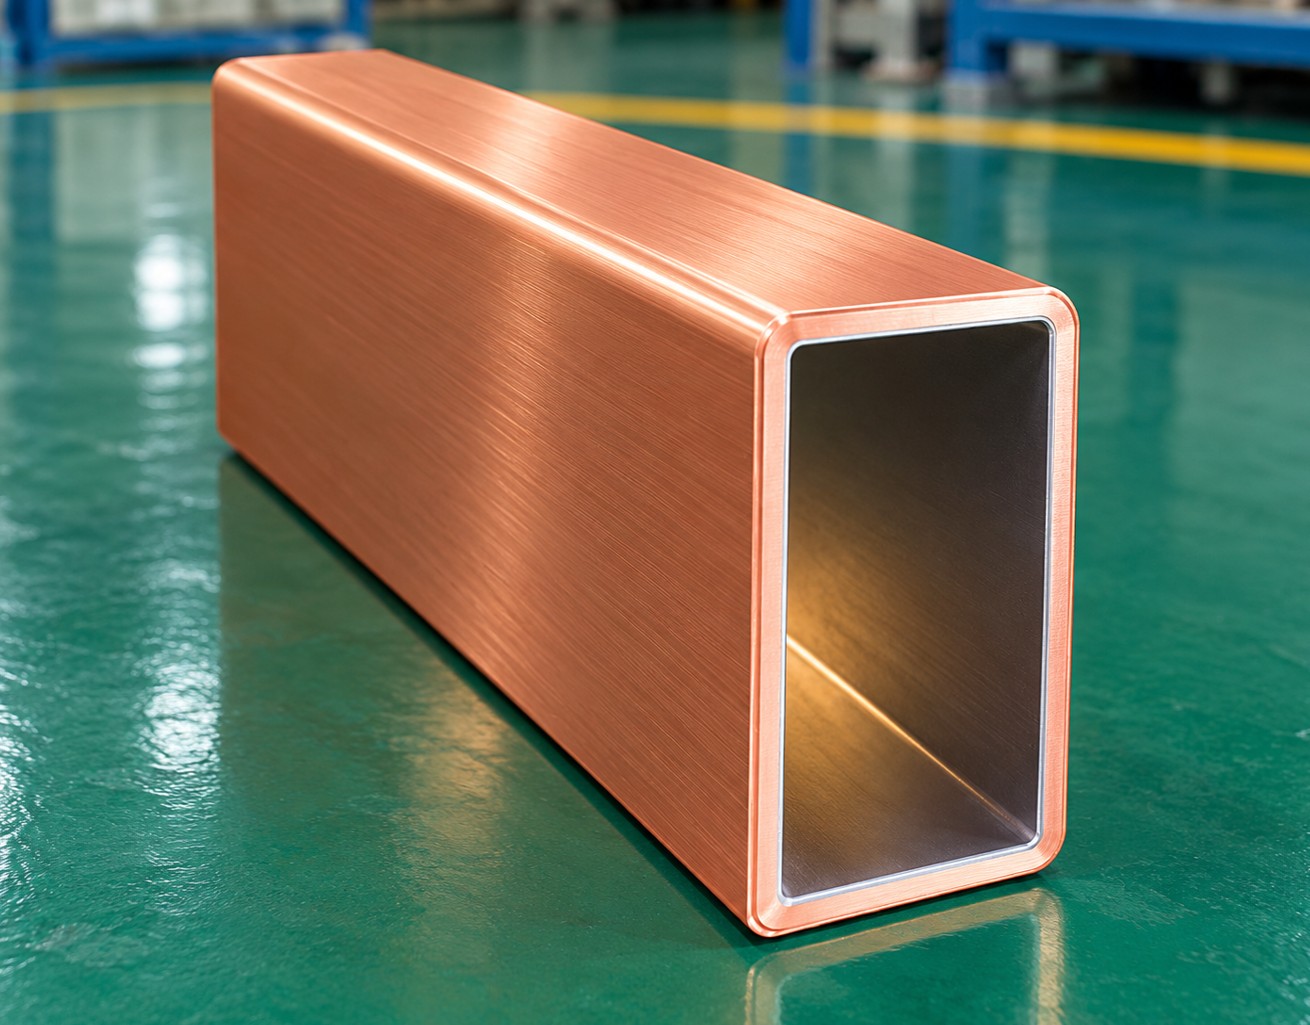
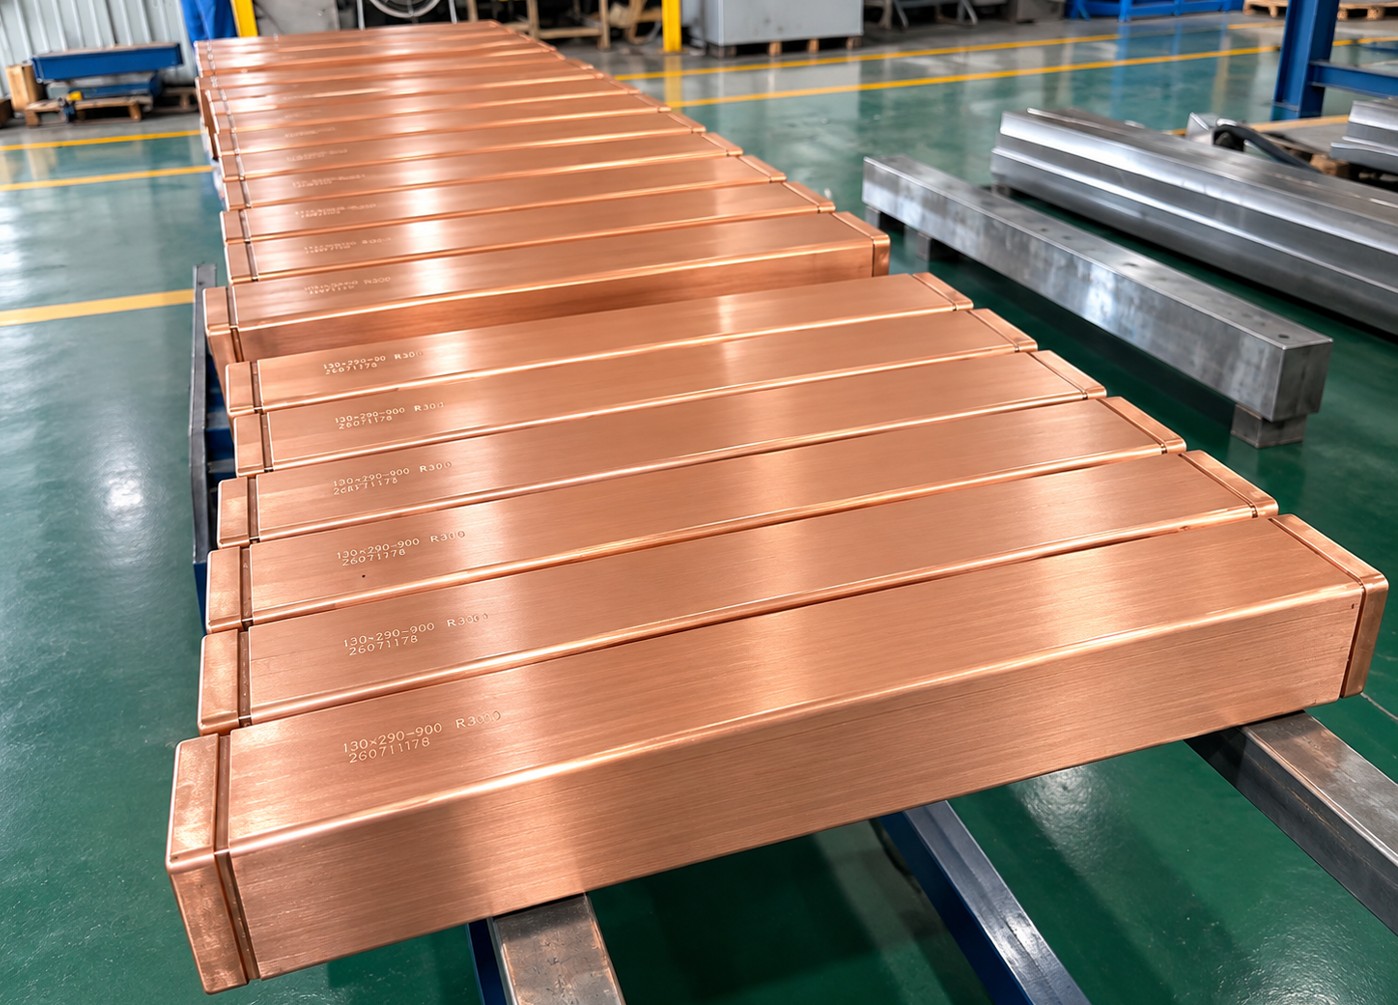
Si cortara un tubo de lingotera a lo largo vería que el interior es ligeramente mayor arriba que abajo. Esa diferencia, la conicidad, se mide en fracciones de porcentaje por metro y decide más sobre la calidad de la colada que cualquier otra cota del tubo.
El acero líquido toca el cobre en el menisco y se solidifica en una piel fina. A medida que la piel baja, se enfría y se contrae. Un interior içinlelo dejaría una holgura de aire entre la piel y el cobre en los primeros 100 mm; la transferencia de calor a través de esa holgura se desploma, la piel se adelgaza y a la salida puede no ser lo bastante resistente için contener el núcleo líquido. Por eso el interior se estrecha için mantener el cobre en contacto con la piel que se contrae. Con demasiada conicidad la piel se aprieta: la fricción aumenta, las marcas de oscilación se hacen más profundas y el tubo se desgasta en las esquinas.
Una única recta de arriba a la salida, típicamente 0,6–1,0 %/m. Barata de mecanizar y de medir. Adecuada için velocidades de colada bajas, donde la contracción es aproximadamente lineal a lo largo de la lingotera. Demasiado cónica cerca de la salida y poco cerca del menisco, así que no sirve için alta velocidad.
Una conicidad pronunciada en el tercio superior, donde la contracción es más rápida, y después una conicidad más plana hasta la salida. El diseño más común en máquinas de palanquilla construidas en los últimos treinta años; recoge la mayor parte del beneficio de un perfil curvo con mecanizado en líneas rectas.
Tres, cuatro o más segmentos rectos que aproximan la curva de contracción. Cada segmento se especifica en el plano con su longitud y conicidad. Se usa en máquinas más rápidas y için grados peritécticos cuya curva de contracción tiene un codo.
Una curva suave calculada a partir del modelo de contracción de la piel için una velocidad y un grado de acero dados. La holgura es mínima en toda la longitud, lo que da el mayor flujo de calor y la piel más uniforme. Es el estándar için colada de palanquilla a alta velocidad (más de 3,5 m/min) y requiere contorneado CNC için mecanizarla y una MMC için verificarla. También existen variantes de pared convexa.
| Parámetro | Típico |
|---|---|
| Conicidad total, palanquilla | 0,6–1,2 %/m |
| Segmento superior (conicidad doble) | 1,2–2,0 %/m en los primeros 250–300 mm |
| Segmento inferior | 0,4–0,7 %/m |
| Radio de esquina | R3–R12 mm; la conicidad de esquina suele ser algo mayor |
Son valores orientativos. La conicidad correcta procede del diseño del fabricante de la máquina o de un cálculo de contracción için su velocidad y sus grados; no aplicamos una conicidad fija a todos los pedidos.
En una MMC, el interior se palpa en cinco o más niveles a lo largo del arco del radio de colada; el informe indica la sección en cada nivel y la conicidad resultante por segmento. En taller se usa un juego de calibres tampón o un comiçindor de interiores sobre una guía curva. Un tubo desgastado se mide igual: si la sección de salida ha crecido más de unos 0,3 mm, la conicidad se ha perdido y el tubo debe remecanizarse o sustituirse, independientemente del aspecto del cromo.
O bien envíe el plano OEM, o indique el tipo y los valores («conicidad doble, 1,6 %/m en 280 mm y luego 0,55 %/m»), o denos velocidad, sección y grados y deje que propongamos. Con lo que no podemos trabajar es con «conicidad estándar».
Hasta cierto punto: una colada más rápida deja menos tiempo için contraerse dentro de la lingotera, así que la conicidad cerca del menisco es más pronunciada, pero el total es similar.
Sí, remecanizando el interior, si la pared tiene creces suficientes. Vea nuestro artículo sobre reiçinción.
Para las máquinas que suministramos con regularidad, sí; indíquenos fabricante y modelo.
Páginas relacionadas: Tubos de lingotera · Datos técnicos: conicidad · Espesor de pared · Reiçinción y recromado · Solicitar cotización