Reiçinción y recromado de kokil tüpleri: ¿reiçinr o sustituir?
BakımYayınlandı el 17 de Ekim de 20263 dk okuma30 ziyaret
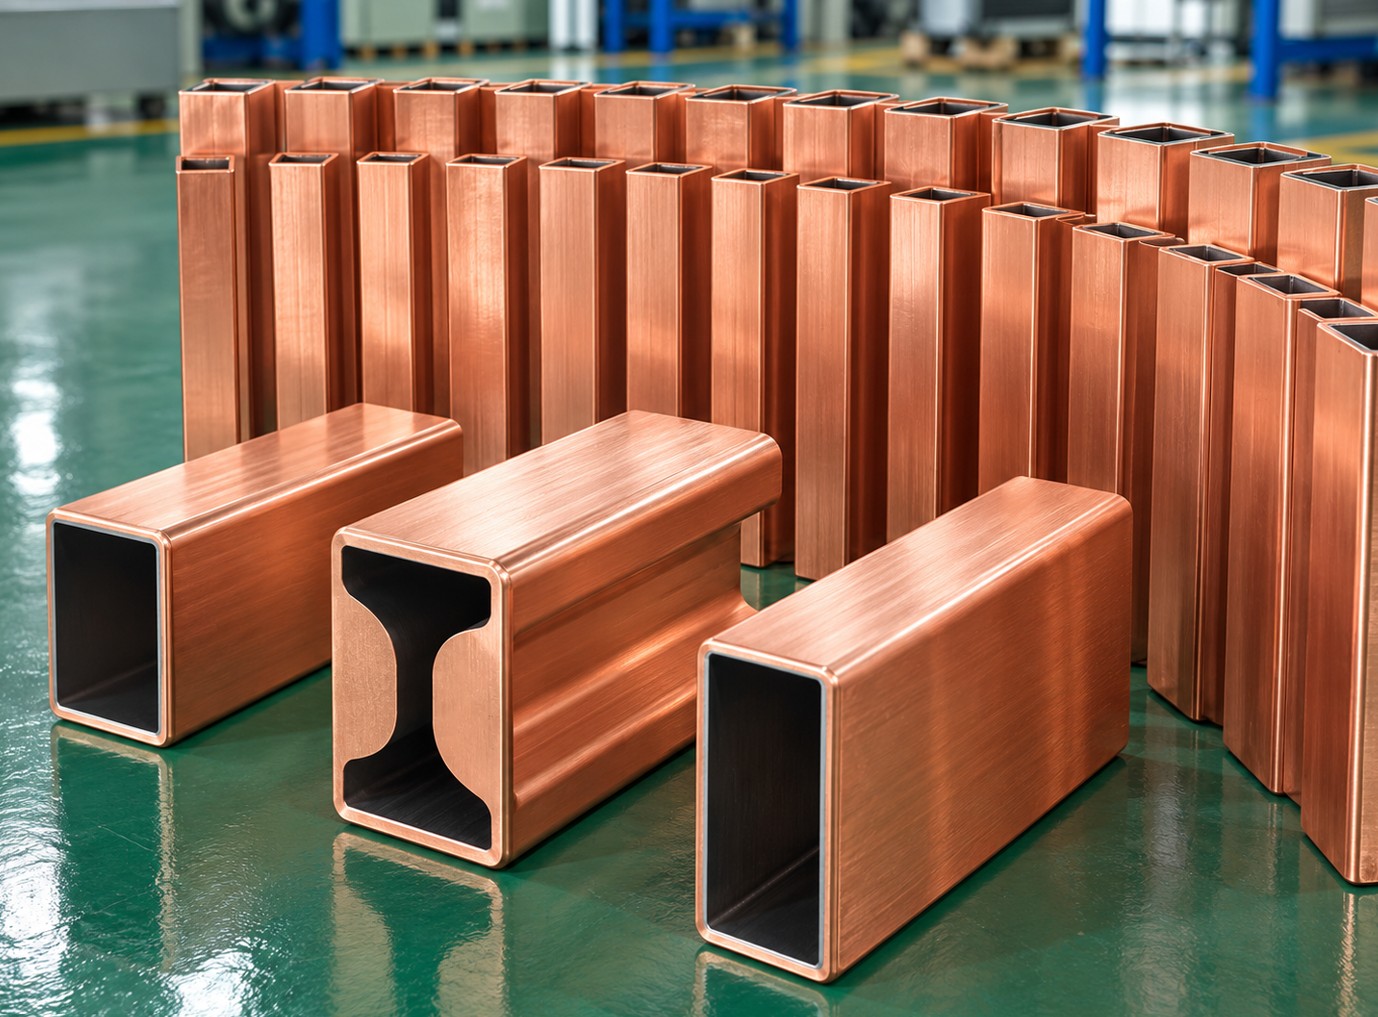
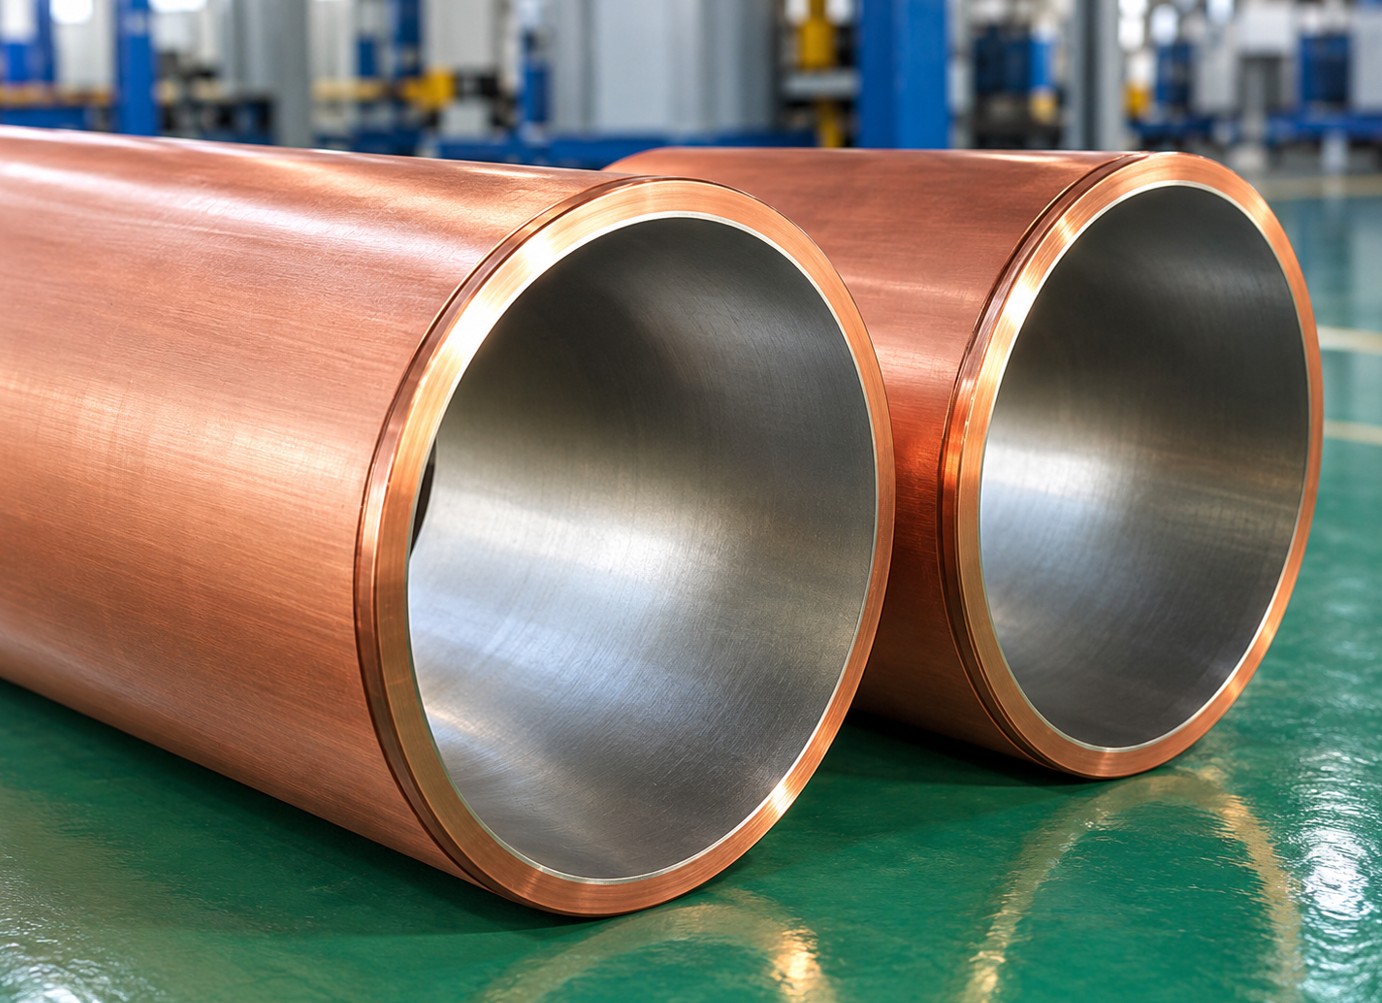
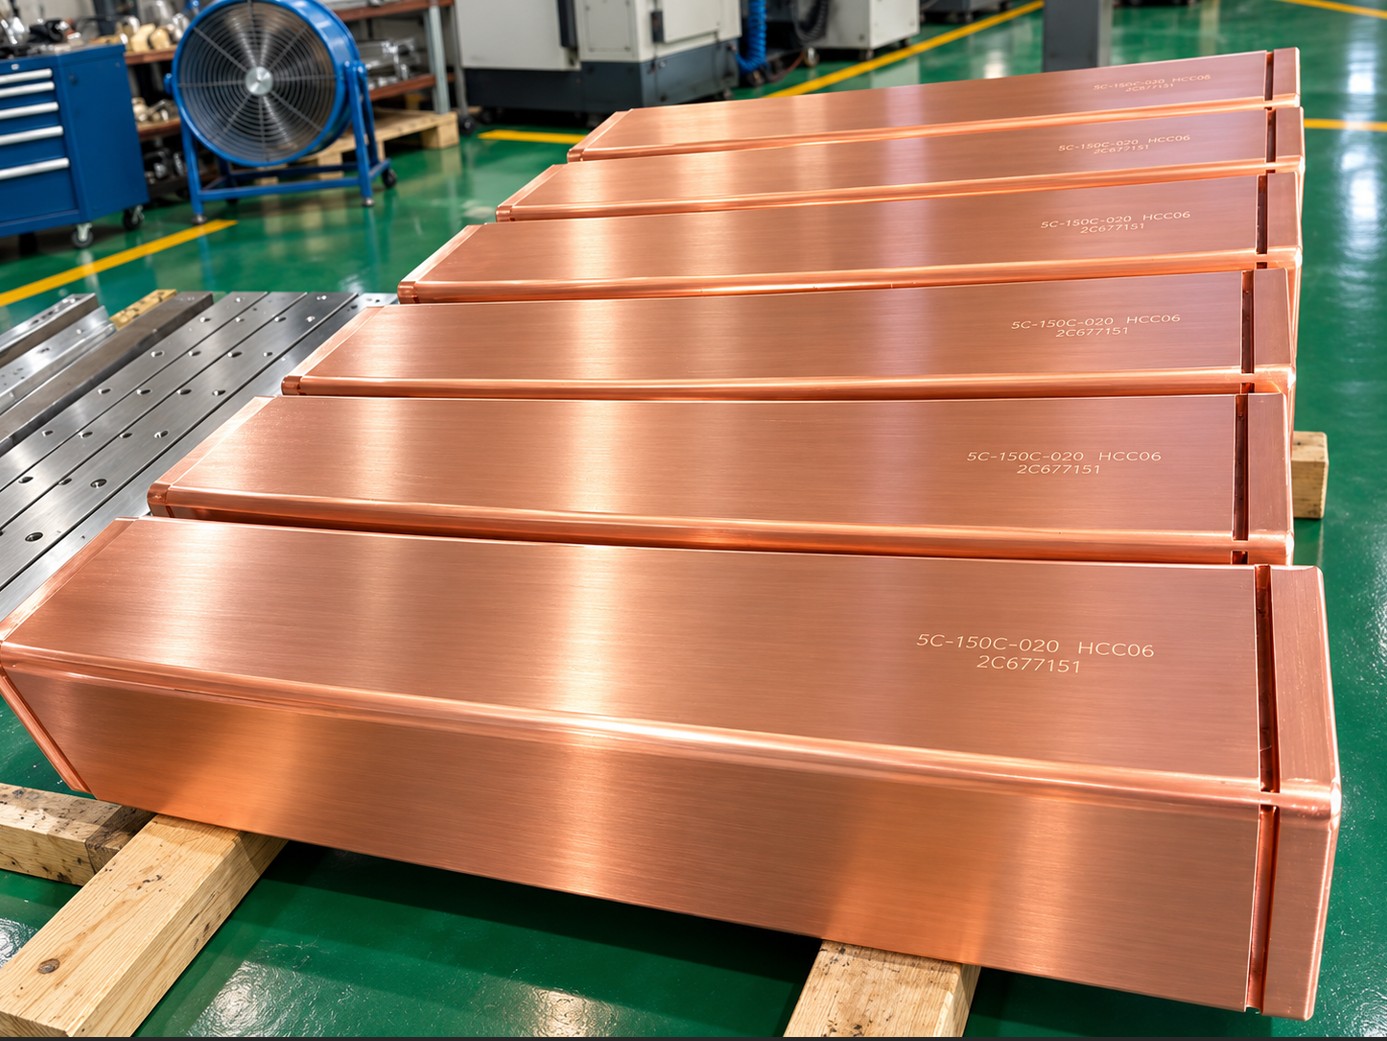
Un tubo de lingotera son 35–60 kg de cobre de alta calidad. Cuando el cromo se desgasta por completo, la mayor parte de ese cobre sigue en perfecto estado. Remecanizar el interior y recromarlo cuesta típicamente un 35–50 % de un tubo nuevo y da un tubo que rinde como nuevo, siempre que el cobre no se haya ablandado y quede pared de sobra. No todos los tubos cumplen; así se sabe.
¿Cuándo debe reiçinrse un tubo?
Cromo desgastado o dañado, pero sin grietas en el cobre
Sección de salida crecida no más de 0,5–0,8 mm (la conicidad puede recuperarse dentro de las creces de pared)
Espesor de pared que siga al menos 1,5–2 mm por encima del mínimo del plano tras el remecanizado
Sin deformación del radio de colada ni abombamiento de una cara
Dureza del cobre todavía dentro de la especificación de material (sin recristalización)
¿Cuándo debe sustituirse?
Grietas en el cobre, no solo en el cromo
Pared ya al mínimo, o una reiçinción anterior ha consumido las creces
Interior crecido tanto que recuperar la conicidad sacaría la sección de tolerancia
Cobre ablandado (dureza por debajo de la especificación): el tubo volverá a perder la conicidad rápidamente
Deformación del radio o de una cara: no puede corregirse mecanizando el interior
Más de dos o tres ciclos de recromado anteriores
Primero la inspección: el informe MMC decide si el tubo es candidato a reiçinción.
El proceso de reiçinción
Inspección. Visual, medición MMC del interior en cinco niveles, espesor de pared en ocho puntos, dureza, líquidos penetrantes en el interior için detectar grietas. El informe le llega con una recomendación de reiçinr / sustituir y un precio.
Decapado del cromo. El cromo antiguo se elimina electrolíticamente sin atacar el cobre.
Remecanizado. El interior se remecaniza en el utillaje curvo al perfil de conicidad original, eliminando la capa desgastada y el crecimiento de sección.
Recuperación de la conicidad. Como se mecaniza todo el interior, la sección en cada nivel vuelve al plano; la sección terminada es típicamente 0,2–0,5 mm mayor que la nominal original, lo que está dentro de la tolerancia de la mayoría de las máquinas. Lo confirmamos con usted antes de mecanizar.
Pulido. Interior pulido a Ra ≤ 0,8 µm.
Recromado. Cromo duro 0,08–0,12 mm (o Ni-Cr), igual que en un tubo nuevo.
Inspección final. Informe MMC completo, espesor de cromo, rugosidad; fotos antes del embalaje.
El plazo suele ser de dos a tres semanas desde la recepción de los tubos. Muchos clientes mantienen un juego en circulación: un juego colando, otro en el taller de reiçinción, de modo que la máquina nunca espera.
Qué cuesta y qué ahorra
El precio de la reiçinción depende de la sección y de cuánto mecanizado se necesita; como regla general, un 35–50 % del precio del tubo nuevo incluido el flete de retorno. Para una planta que cambia treinta tubos de 130 × 130 al año, reiçinr dos tercios de ellos es un ahorro sustancial sin cambio en el rendimiento de colada.
Cómo empezar
Envíe fotos del interior en el menisco y la salida, la marca del tubo y, si las tiene, las medidas de la sección de salida. Le decimos si el tubo es candidato a reiçinción antes de que envíe nada.
Preguntas frecuentes
¿Reiçinn tubos de otros fabricantes?
Sí, cualquier tubo de lingotera; trabajamos a partir del propio tubo y, si está disponible, del plano original.
¿El remecanizado cambia el tamaño de la palanquilla?
En 0,2–0,5 mm. Díganos si su máquina tiene una tolerancia de sección estrecha y le asesoramos.
¿También reiçinn su ceketleri?
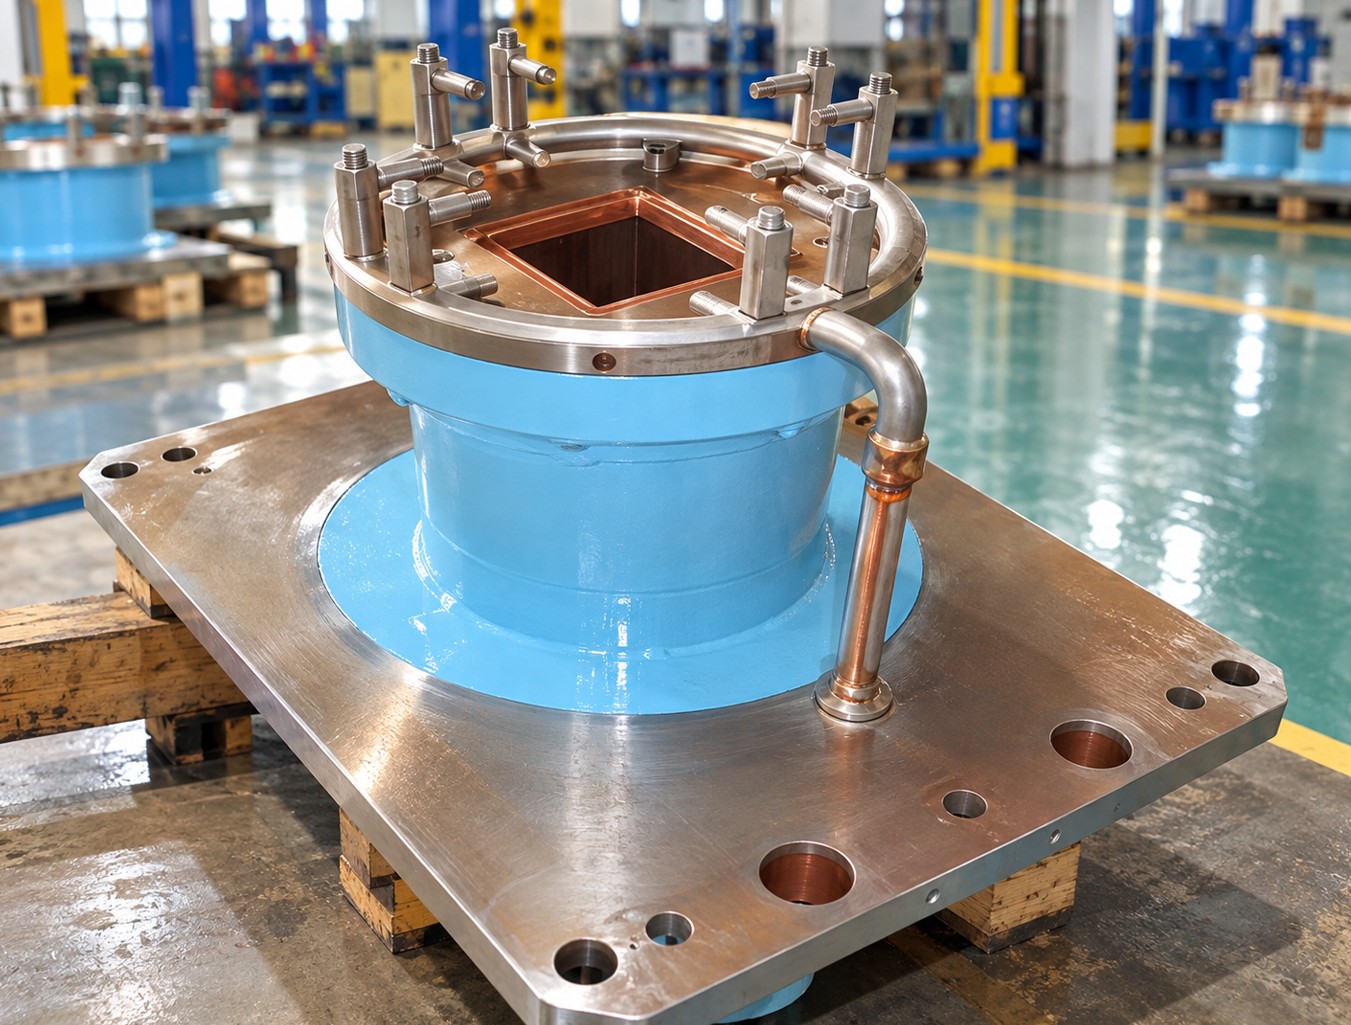
Sí, las camisas se vuelven a sellar, se remecanizan y se prueban a presión; vea la página de su ceketleri.
¿Tubo desgastado? Envíe fotos de la superficie interior, la marca del tubo y la sección de salida medida — le diremos si puede remecanizarse y recromarse, y a qué coste.Enviar fotos için evaluación